 当前位置:
自动铆钉机_自动铆螺母专机在钣金加工中的应用:薄板螺纹连接方案
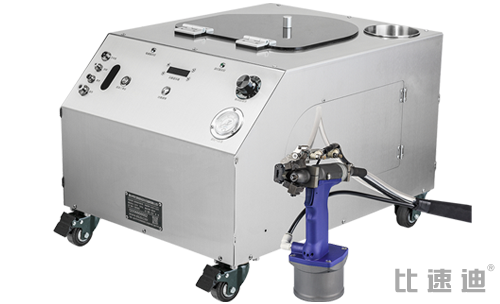
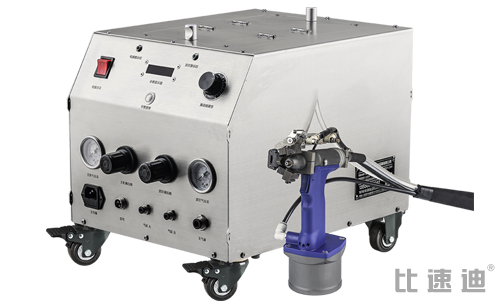
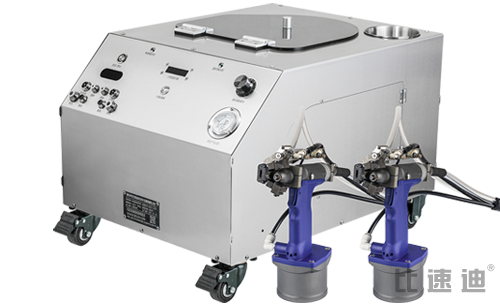
自动铆钉机|钣金是拉铆螺母用得最猛的行当。机柜、门板、安装板、家电壳这些1到3mm的薄板,后面要上螺丝装铰链、滑轨、层板,必须在薄板上做出能用的内螺纹。专机就是冲这个来的——这篇讲它在钣金线上布在哪、跟什么工艺配合。
一、薄板做内螺纹的三个老大难
薄板攻丝不牢:板薄到螺纹只有两三牙,螺丝稍紧就滑,还经不起反复拆装;焊螺母问题多:点焊螺母会热变形、带焊渣、虚焊甚至烧穿,还把做好的表面层毁了;背面够不着:箱体、方管、封闭腔体里手伸不进去放螺母、顶把。拉铆螺母单面干、冷镦成型、还能喷完塑再铆,三个毛病一次解。
二、钣金常见铆螺母工件
| 所属行业 | 代表工件 | 常用螺母 |
|---|---|---|
| 服务器通信机箱柜 | 门板铰链、内部装配板、导轨固定 | M4-M6平头或沉头,不锈钢或钢 |
| 配电控制柜 | 柜体框架、装机梁、门板、接地件 | M5-M8六角防滑型 |
| 白色家电厨卫 | 微波炉空调油烟机壳架 | M3-M6平头铝或钢 |
| 铝单板幕墙 | 铝单板背面挂件、强化筋固定 | 铝或不锈钢滚花型,防电化学腐蚀 |
| 电梯展示器材 | 轿厢件、方管框架、展示架 | M4-M8盲孔或通孔 |
三、跟钣金工艺配合
铆螺母做得到不到位,下料阶段就定了:一是预制孔要求,孔径照螺母规格表开,圆柱的开圆孔、六角的开六角孔,孔大了松、孔小了塞不进;二是孔边距孔距,离折弯边和板边要留出鼓包空间,别让鼓包顶到边;三是折弯公差,两张板叠合面要贴紧,缝太大硬拉会松;四是喷塑喷涂顺序,尽量喷完塑再铆螺母,别让螺纹孔被涂层堵死,外观面选沉头让它齐平。
四、钣金车间怎么从手工升到自动
规格杂、批量小的钣金厂,先用气动半自动,活快钱少;门板、安装板这种点位固定、批量大的,上专机后工人不用再取螺母、拧、反转,节拍和一致性立竿见影;服务器柜、汽车件这种专线,再往固定台或机器人单元走。机柜配电柜企业看汽车行业的升级案例新能源汽车零部件铆接案例,设备形态对比见手持、固定台、双轴与机器人单元对比。
钣金专机问答
钣金应用高频问题
有小规格薄型螺母能顶,但孔径和拉力得卡死,建议寄板厚样片来试铆,别让鼓包穿了板面。
铝碰钢在潮湿里会电化学腐蚀,幕墙和户外铝单板用铝或不锈钢螺母,再做对应处理。
旧螺母钻掉后原孔一般不能重铆,工艺允许就移位重新钻孔,或加大一号规格补;外观面首件必须验治具定位。
可以。厂里跑全国,带匹配主轴用你的钣金件现场打样,测节拍和螺纹合格率。
钣金件要铆螺母?发图纸来评
看板厚、孔径、点位给机型和螺母规格建议,约10分钟出方案,咨询 13556668682。
五、钣金自动化改造四步走
先盘家底:把所有产品的螺母规格、单件点数、月产量、现有铆接工数列出来,挑出点位最多批量最大的产品;再试机:让厂带专机用真钣金件现场打样,记单钉耗时、单件工时、螺纹合格率和工人反馈;然后试点:选一条门板或安装板专线先上一台,跑满一个月订单,算人工和不良到底变了多少;最后推广:把验过的节拍和治具复制到同类工位,螺母规格和孔径标准写进钣金工艺卡,从下料就把一致性管住。机柜配电柜企业参考钣金与不锈钢加工自动化提效。
别急着一步到位。先把规格归并(压减M规格种类),再选手持送料主轴配合快换型;固定台专线留给规格稳、批量大的产品。
相关阅读:拉铆螺母种类与选型对照 · 通孔与盲孔加工要求 · 自动铆螺母专机
 上一篇