 当前位置:
自动铆钉机_铆螺母专机怎么选|按工件点位与节拍设计M3-M12内螺纹工位-比速迪
发布时间:2026-07-01 17:59:18 浏览次数:452次 作者:admin
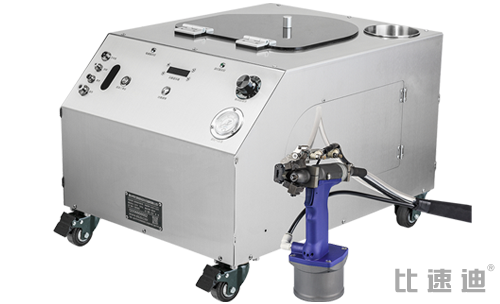
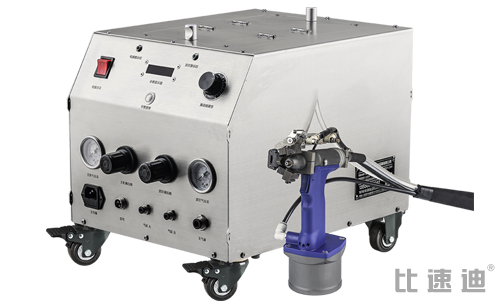
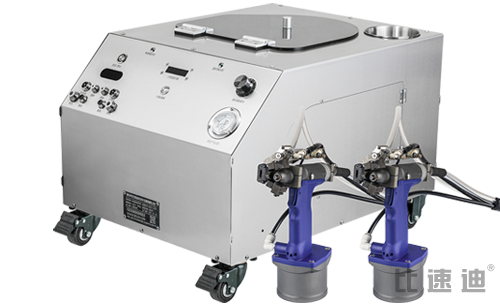
自动铆钉机|大批量生产中,薄板、铝型材与喷塑面板上的可拆内螺纹点位往往固定且密集,靠人工逐点拉铆难以稳住节拍。本文从专机设计角度,按白色家电、电气机柜、新能源托盘三类工件结构,说明铆螺母专机如何按点位排布与节拍要求配置。
一、先从工艺判断是否采用铆螺母
M3–M12规格一次冷挤压成型,背面无热影响区、不破坏喷塑层,螺纹可反复拆装。当中薄板或铝型材上的连接点要求可拆、又不能接受焊接热变形与攻丝滑牙时,铆螺母工艺比攻丝更适合专机连续节拍。
二、三类工件的专机配置差异
| 工件所属行业 | 工件结构举例 | 专机配置侧重 |
|---|---|---|
| 白色家电/厨卫件 | 门板、支架、可拆面板 | 多轴多头布置、板面防划伤 |
| 电气机柜 | 柜门、安装板、铝型材梁 | 大拉力主轴、M5–M12 |
| 新能源 | 电池托盘、PACK、储能柜 | 龙门多轴站、拉拔抽检 |
三、规格、点位与拉力配套
M3–M6多用于白色家电薄板面板,M6–M10覆盖柜体柜门与安装板,M10–M12对应铝型材梁、储能柜与托盘;铝合金工件须配铝用滚花铆螺母,专机调试时以最厚板件做拉拔破坏抽检,合格后锁定工艺窗口。
四、专机设计中的常见误区
误区一是铝板直接攻丝导致滑牙;误区二是主轴拉力余量不足打M10、M12出现虚铆;误区三是喷塑后补焊返工伤外观。建议先寄样件到厂试铆,锁定规格与点位排布后再设计专机。机柜方案见配电柜·电力专机,新能源方案见新能源·锂电储能。
脱敏案例:某电气成套厂
该厂柜门与安装板原攻丝滑牙、返工频繁;改用双主轴铆螺母专机并按点位表排布多轴后,M5–M10内螺纹一次冷成型,喷塑后仍可补装,单柜螺纹工序耗时下降约三分之一。
专机工程问答
Q1:已喷塑的板件还能补装铆螺母吗?
可以。铆螺母按预制孔冷挤压成型,不产生焊接热,喷塑表面不受损伤,专机上补铆或改孔都方便。
Q2:薄板件铆接后会不会压凹变形?
按板厚选对应规格与压头行程,控制铆接力曲线;专机调试时用同批次面板做首件,确认无压凹无压痕后再锁定参数。
全国客户:寄样件预约试铆
发来柜体、家电面板或托盘的图纸与板厚,工程师按点位与节拍做专机方案并到厂试铆验证拉力与外观,咨询热线 13556668682。
 上一篇