 当前位置:
自动铆钉机_铆接专机加工精度如何保证?粗加工与铆接阶段留意要点
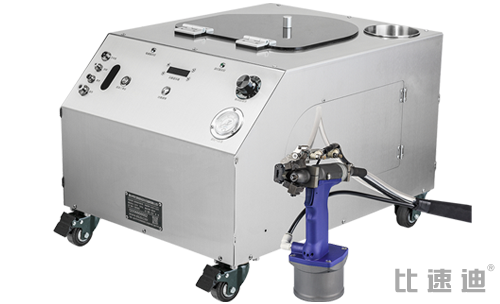
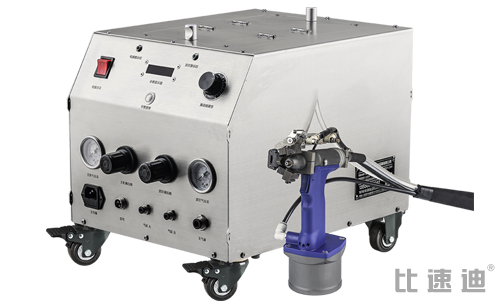
自动铆钉机|谈到铆接专机,采购方常问“加工精度怎么样、能不能确保成品一致性”。本文把精度的构成、决定考量点,以及钣金粗加工和最终铆接两个阶段分别要关注什么讲清楚。它的“精度”不是机床那种尺寸加工精度,而是铆接位置、成型尺寸和夹紧力的成品一致性。需先明确:拉钉属于紧固装配工序,设备本身不做切削加工方便工艺和品检人员对照,
一、铆接专机的“精度”指什么
| 管控项 | 现场判据 | 失控后果 |
|---|---|---|
| 点位对得准 | 铆点离工件基准偏了多少 | 偏多了枪插不进、装配件错位 |
| 铆点长得齐 | 铆头多粗多高、贴板面平不平 | 不齐就外观花、夹紧不牢 |
| 每点夹得牢 | 各点拉断力匀不匀 | 不匀就松、响、漏密封 |
| 板面平不平 | 铆完板面凹不凹翘不翘 | 凹了外观面废、后装对不上 |
二、精度靠哪五处一起兜住
| 处 | 专机怎么管 |
|---|---|
| 专机本体 | 嘴子主轴对中、送钉顺不顺、拉力稳不稳(常见约12800N,大可定制)、连跑30000次不卡壳的可靠性 |
| 定位夹具 | 定位销靠模压紧机构牢不牢,固定台和机械臂重复走位准不准 |
| 前工序公差 | 孔径孔距折弯角板厚一致不一致,这是装配精度的上游 |
| 工人动作 | 嘴子垂直贴没贴紧、压到位没、换型后首件做没做 |
| 钉来料 | 帽径长短硬度批次稳不稳、毛刺变形钉占几成 |
说白了,专机只负责"每次走一样的动作",最后铆得准不准,是专机、夹具、工件、人、钉五头凑一起的结果。铆点出问题全怪机,往往漏掉前工序钣金公差。
三、粗加工(下料、冲孔、折弯)阶段留意要点
铆接问题多数在上游已经埋下,粗加工阶段要控制四点:
1. 孔径与钉径配套。抽芯铆钉标准孔径通常比钉径大0.1-0.2mm。孔过大,铆点歪斜松脱、成型不对称;孔过小,钉体插不进、强行拉铆会凸起变形。冲孔模具磨耗后孔径会变化,应定期检具抽样检测。
2. 孔距边距。孔离折弯边太近,铆接后板面易变形;设计阶段要留足边距。孔距公差过大,固定式夹具或双枪同时作业时会产生“一边能进、一边顶死”
3. 折弯角度回弹。拉钉后强行贴合产生内应力,以后可能松脱或板面拉凹。折弯角度不一致会使两件叠合面存在间距
4. 板厚钉长。总板厚要落在钉的铆接区间,叠层厚薄波动大的地方选夹紧余量大的钉型(拉丝或多鼓)。
四、铆接(精加工/总装)阶段留意要点
一是统一基准:夹具定位基准与图样基准一致,工件放到位、压紧后再开枪,不能用手扶着拉;二是垂直贴压:枪嘴与板面垂直并压紧,斜枪会造成成型偏斜和划痕;三是首件检测:每班开机、换规格、换批次铆钉后,第一件必须解剖或按检具确认铆头直径、高度和夹紧力,再批次出产;四是过程抽样检测:按固定间隔抽样检测铆点外观与拉力,看到单件异常立即停线排查;五是不良留样分类:把松脱、拉穿、拉不断、划痕分别留样,便于判定是设备、夹具还是来料问题。
五、怎么验证设备能不能满足精度要求
别光看样本参数。专机思路是用你的真工件真钉连续打一批(建议50-100件),现场抽点位对不对、铆头尺寸、拉脱力,算良率;双轴或机械臂方案还要验重复走位一致性。比速迪到厂会把连续送钉成功率、节拍、拉力、良率记成书面结论当验收依据,验收口径(能稳做的规格、连打几件、良率多少)建议写进合同。专机要客户给的资料见定制铆接专机需提供哪些资料。
六、夹具与机械臂单元对精度的提升
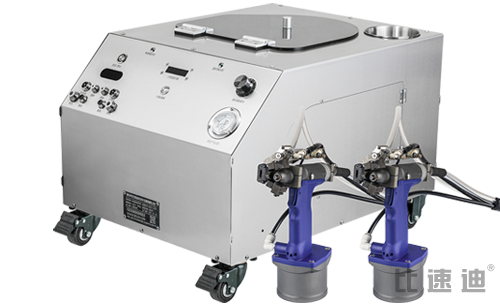
手持靠人对位,适合多品种小批;固定台靠定位销靠模替掉人手误差,适合点位固定中小件;一出二双轴保两个点相对位置和节拍一致;机械臂按程序走位重复定位最准,汽配、新能源托盘大批专线用它。量越大公差越严,越往上选自动化形态,四类对比见铆接专机有哪些类型。
加工精度问答
精度相关专机答疑
多数差异来自夹具、工件孔径公差和操作规范,而不是主机本身。先统一孔径、夹具基准和贴枪动作,再比对设备差异才有意义。
先测量实际叠层厚度和气压;再核对铆钉铆接范围与枪嘴规格。常见于板厚波动、铆钉长度选错或气压不稳
按板厚选长、按材质选钉体、按孔型选头型,对照见抽芯铆钉知识汇总。
可以,但要以现场试机实测为准。设备节拍按工件节拍定制是稳定工况口径,产能测算办法见铆接节拍与产能测算,提速不能以跳过首件检测为代价。
工厂可带配套机型进厂,用采购方工件连续做样件并记录位置度、拉力与良率数据。可以。
国内各地采购方:带工件进厂做精度与良率验证
发图样与铆钉规格,约10分钟给到方案与报价范围,可进厂连续做样件、数据说话,咨询热线 13556668682。
专机案例阅读:铆接专机选购指南(全篇) · 定制资料准备清单 · 铆接专机机型选择来电咨询
 上一篇