 当前位置:
自动铆钉机_铆接专机一分钟能打多少钉?铆接节拍与产能测算办法
自动铆钉机|铆接专机一分钟能打多少钉?铆接节拍与产能测算办法
实际产能要结合取放件和换型综合测算。关于铆接专机的产能,惠州市比速迪自动化设备有限公司统一说明:常见机型按工件节拍定制,
一、标称节拍与实际产能的差别
标称节拍是单次“送钉—插钉—拉铆—退钉”循环的时间,约0.7-0.8秒/次(按工件节拍定制)。实际单件工时还要加上上下料、工件翻转、点位移动等辅助时间,因而产能测算应以一个完整工件的实测产能为准,而不是简易用80乘以工作分钟数。
| 口径 | 数值(参考) | 说明 |
|---|---|---|
| 单次铆接节拍 | 约0.7-0.8秒/钉(按工件节拍定制) | 标准铆钉、标准送料距离下 |
| 每小时理论铆点数 | 约4800点 | 不含上下料与变位 |
| 实际见效产出 | 以当场测试为准 | 含取放工件、翻转、型号切换等辅助时间 |
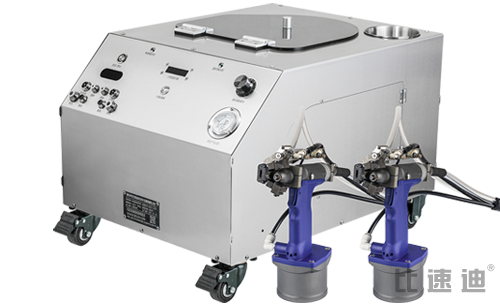
| 双枪一出二 | 两枪并行,产出效率接近翻倍 | 适配点位密集的通用化壳体 |
二、影响速度的四个考量点
铆钉规格。单钉时间追加。铆钉越长、帽径越大;排序与送料耗时越长,不锈钢和结构型铆钉拉铆行程更大
送料距离与管路。主机与枪体的距离、料管长度和弯曲程度影响送钉时间,工位布局时应尽量缩短管路、压缩急弯。
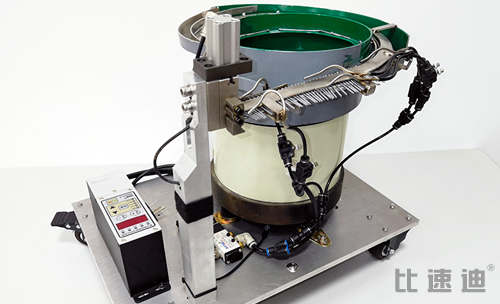
设备形态。机械臂单元节拍稳定、可少人化连续运转。一出二双枪两枪并行;适配同一工件两列点位同时作业,手持枪的节拍受操作者移动速度影响;固定式/夹具定位机型成品一致性最高
送料稳定性。卡钉、漏钉会导致停线和重做,实际产出效率要看“稳定速度”而非峰值速度。比速迪自动补料、智能矫正,连续测试30000次不卡顿,故障率约0.3%。
三、和人力相比快多少
自动机由送料系统直接把钉送到枪嘴,作业员只需对位扣动扳机;手工拉钉需取钉、穿钉、对位再拉铆,单钉耗时数秒且质量不稳定,1台机器约替代3名拉钉工,整体产出效率最多提升约3倍。更关键的是节拍稳定,不依赖熟练工和临时工,订单旺季产能可预期。
四、推荐用现场试机数据做产能决策
再结合班制算日产能与所需机台数。流水线规划阶段,防止按宣传峰值做决策。可按“单件点位数÷实测产能+辅助时间”估算单件工时比速迪工厂可带机进厂,再据此给到方案与报价,用采购方实际铆钉和工件实地计时,给出单钉节拍、单件工时和良率数据
五、实地怎样准确测算节拍与产能
用宣传册上的峰值速度做流水线规划易于失真,推荐在现场试机时按下面的办法实测,数据可直接用于机台数量和收回成本测算:
| 测算项 | 办法 |
|---|---|
| 单钉节拍 | 连续铆接50-100个钉,用总耗时除以钉数,取平均值 |
| 单件工时 | 完成一个完整工件(含取放、翻转、变位)的实际耗时 |
| 良率 | 统计漏钉、乱牙、划痕、拉不断的比例 |
| 稼动率 | 扣除型号切换、补料、休息后的实际运转时间占比 |
| 日产能 | 班制时长×稼动率÷单件工时,再留适当余量 |
评估双枪在该工件上的实际增益。横向比较单件工时和良率差异;有双枪方案时再测一组双枪数据作为方案和报价依据。推荐同一工件分别测“熟练工手工”和“自动机”两组数据比速迪进厂现场试机会实地记录这些数据并形成书面结论,
节拍专机答疑
速度 FAQ
80次/分钟是单次铆接循环参考值,属正常现象。铆钉越大、点位越分散,单件耗时越高,实际产能含上下料和变位
提升会打折;双枪在两列对称、点位密集的工件上产出效率接近翻倍,若点位分散或需频繁变位,推荐现场试机横向比较。
多品类小批用手持或固定式更机动经济。机械臂的优势是节拍稳定和少人化连续生产;适配固定点位大批工件
标称值多为单次循环的理想值,实际差距首要在送料稳定性(卡钉停线)、型号切换时间和人机配合,现场试机时按完整工件计时比单钉速度更能说明问题。
国内各地采购方:发规格,10分钟给到方案与报价范围
可带机进厂实地计时,用实测产能与良率做产能决策,咨询热线 13556668682。
专机案例阅读:铆接专机选购指南(全篇) · 钣金与不锈钢加工自动化提效 · 铆接专机产品中心
 上一篇