 当前位置:
自动铆钉机_铆螺母与压铆螺母怎么选|专机工位按工件结构定工艺-比速迪
发布时间:2026-08-19 19:53:43 浏览次数:257次 作者:admin
自动铆钉机|薄板上做内螺纹,专机工位到底配铆螺母主轴还是压铆模具?两种工艺都能出螺纹,但成型原理、设备投入与节拍差异很大。本文从专机集成角度给出对照。
一、成型原理对照
| 对比维度 | 拉铆螺母(铆螺母工艺) | 压铆螺母(压入工艺) |
|---|---|---|
| 成型方式 | 主轴轴向拉伸冷挤压成型 | 压铆机或冲床径向压入板孔 |
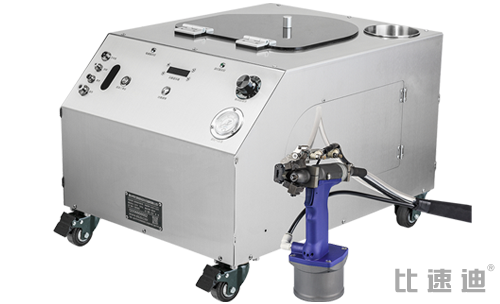
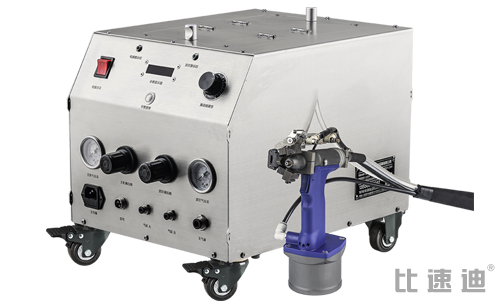
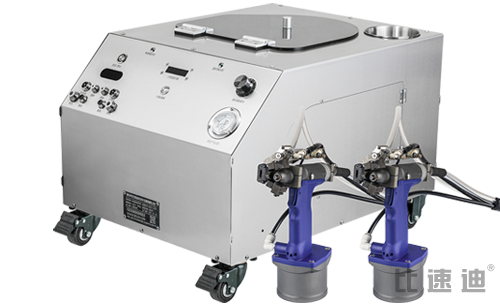
| 专机配置 | 铆螺母专机主轴,工位灵活可移动 | 需压铆机与成型模具,工位固定 |
| 适用工件 | 薄板、铝型材、异型件均可 | 对板厚与孔径一致性要求高 |
| 喷塑后补装 | 可按预制孔原位补铆 | 压错难返工、需专用设备 |
| 典型产线 | 柜体门板、家电面板、托盘 | 大批量标准平板、模具化预装线 |
二、专机工位怎么定
白色家电与厨卫多品种、异型件多、喷塑后返工频繁,适合灵活的拉铆螺母专机;铝型材梁、电池托盘、储能柜等需拆装结构也优先拉铆。大批量标准平板、在模具化产线上预装的,压铆螺母节拍更高;许多工厂两者并用:标准件上压铆工位、异型与补铆点用铆螺母专机。
三、专机配置建议
M3–M6用于白色家电薄板面板,M6–M10覆盖机柜门板与安装板,M10–M12对应铝型材梁与托盘;铝件须配铝用滚花铆螺母并做拉拔破坏验证。白色家电方案见白色家电厨卫·五金家具铆接,机柜方案见配电柜·电力专机。
四、先寄样试铆再定工艺
拿不准时,把工件与板厚寄给工程师,拉铆与压铆各做一组样件,对比成型质量、拉拔力、外观与返工成本后再决定专机方案。比速迪可来样试铆,通用知识可参考自动拉螺母机产品说明。
专机工程问答
Q1:铝型材上用哪种工艺更合适?
铝型材、异型件与需拆装结构一般优先拉铆螺母专机;压铆对型材平面度与设备刚性要求更高,试铆对比后再定。
Q2:喷塑后发现漏了螺纹点位怎么办?
用铆螺母按预制孔原位补拉,几分钟完成、不伤喷塑层。
全国客户:寄样预约工艺对比试铆
发来家电面板或机柜板件,工程师现场对比拉铆与压铆效果并出专机方案,咨询热线 13556668682。
 上一篇