 当前位置:
自动铆钉机_铆螺母专机调试要点:通孔与盲孔工位的程序与孔径要求-比速迪
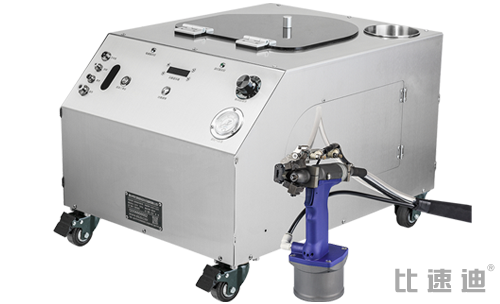
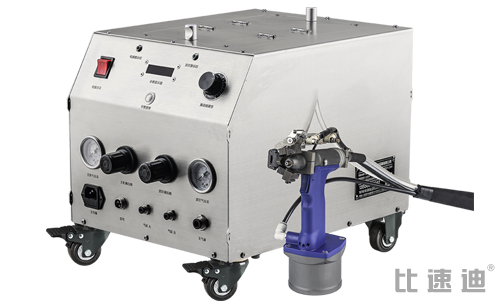
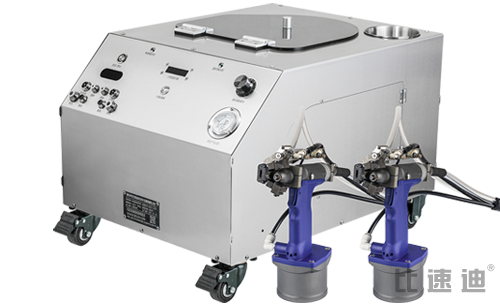
自动铆钉机|拉铆螺母分头通孔与盲孔(闭口)两种端部结构,上专机时程序、螺杆行程和检验项都不一样。产线上出现的鼓包不均、螺杆退不出、渗漏等问题,十有八九是两种螺母混用了、或者预制孔没按要求加工。下面把专机调试和加工要求整理成可直接用于工位培训的版本。
一、通孔与盲孔的专机程序差异
| 对比维度 | 通孔型(开口端) | 盲孔型(闭口端) |
|---|---|---|
| 端部结构 | 杆部贯通,拉铆时螺杆可从尾端穿出 | 尾端封成圆顶,螺杆不穿出 |
| 预制孔要求 | 圆孔或六角孔按规格表加工 | 同样按规格表,但孔径公差卡得更紧 |
| 密封表现 | 不具备防渗漏能力 | 封闭端可挡液体与潮气,适用于液气密部位 |
| 典型工位 | 机柜、支架、家电内部件等一般连接 | 水箱、油箱、管路、户外柜、底盘件 |
| 抽检项目 | 鼓包成型、螺纹通止、板面外观 | 此外还要确认封闭端有没有击穿、渗漏 |
二、预制孔与板厚的公差窗口
主轴拉拔力能不能稳定发挥,前提是预制孔做得对。螺母外径D、安装孔径d、板厚G三者一一对应,样册上每种规格都标了推荐孔径和板厚区间。专机调机时重点卡这几条:孔径偏离推荐值,偏大螺母会松脱跟转,偏小塞不进去或鼓包走形;板厚有上下限,多层板叠起来的总厚必须落在区间内;六角孔的六方对边尺寸和角度要准,最好用专用冲头冲;孔周不能留毛刺、塌角和焊渣,否则压头贴不实。孔是前道工序的事,主轴再稳也补不回来。
三、专机标准作业循环
一个完整铆接循环分六步走:先换上和螺母规格匹配的螺杆、铆头,在专机程序里调出对应配方;螺母自动旋到螺杆上,手动工位则由操作工旋到位;压头垂直于板面,把螺母插进预制孔贴死,不能斜着塞、不能留缝;踩下启动,专机自动完成拉拔鼓包、保压定型、螺杆反转退出;目检鼓包成型和板面,再用通止规验螺纹通止;盲孔件最后多看一眼封闭端有没有伤。归纳起来就是三句话:垂直、贴紧、不晃。
四、首件确认与过程抽检
每班开机、换螺母批次、换规格或换操作工之后,第一件活必须做首件确认:连铆3到5个,看鼓包对不对称、板面有没有压凹、通止规过不过,盲孔件加做渗漏或封闭端检查;量产中按固定时段抽检,必要时抽做拉拔或扭矩。一旦发现单个异常立刻停线,照着故障表逐项排,常见故障见铆螺母专机常见故障与安装问题排除。
五、典型缺陷与预防措施
| 缺陷现象 | 工程原因 | 预防对策 |
|---|---|---|
| 鼓包歪斜、螺母偏心 | 压头歪斜、孔径偏大、未贴紧 | 压头垂直贴合,控制孔径,加定位治具 |
| 板面压出凹坑 | 铆头不匹配、拉力过大、沉孔过深 | 换对铆头,重调行程拉力,复核沉孔 |
| 盲孔端击穿漏液 | 拉力偏大、板厚低于下限、规格用错 | 按板厚选规格,首件做渗漏检查 |
| 螺杆退出时拉伤螺纹 | 螺杆磨损、未定型就反转退出 | 换新螺杆,确认拉铆行程走完整 |
操作问答
专机调试答疑
螺纹规格相同一般可共用螺杆,但铆头和程序要按类型确认,盲孔行程设定不同,换型必须做首件。
必须贴紧。封闭端只有贴合板面才能正确成型并保证密封,留缝会造成鼓包不到位和渗漏隐患。
看三点:压头是否垂直板面、铆头是否贴紧、拉铆瞬间主轴是否晃动,工程师上门调试时会逐项带教。
用真实板厚样片试铆,做螺纹通止、外观和拉拔或扭矩测试,盲孔件加做渗漏验证,合格后再批量。
通孔盲孔工艺拿不准?来样试铆
工程师可带样件用贵司工件现场验证成型与密封,咨询热线 13556668682。
六、定位治具与防错设计
大批量生产时,孔位准不准全靠治具兜底:门板、安装板这类规则件,做一套定位治具或仿形工装,工件一放进去孔位就和主轴对正了,工人只管压合启动,既不会斜铆,劳动强度也降下来。多规格混线的工位,在螺杆、铆头和料盘上用颜色或标签区分,换型时照检查表逐项打勾,别让通孔盲孔混在一起、M5和M6装错。叠板连接要保证两层孔同轴、叠合面贴死,有间隙鼓包就会长在缝里,必然松;盲孔件最好在治具上加个背面托,不然封闭端成型时板面会鼓。
封闭端和开口端肉眼可辨,建议分规格料盒存放并做标识,自动送料工位不同规格走独立流道,首件和换型时由班组长复核,从流程上防错。
专机案例阅读:拉铆螺母种类与选型对照 · 保养周期与易损件清单 · 自动铆螺母专机
 上一篇
 已是最后一篇