 当前位置:
自动铆钉机_手动气动自动铆螺母怎么选|按批量与节拍定专机工位-比速迪
自动铆钉机|厂里常说的铆螺母工具其实跨了三代:最初是手动扳手式,后来出了气动拉铆枪,再后来才有自动排序送料的专机。客户纠结"自动款比普通款贵在哪、值不值",说白了就是照自己的批量和点位该上哪一代。下面把三代工位的动作、速度、用人和适合产量摆开,给个选型判断。
一、三代工位横向对照
| 对比维度 | 手动铆螺母 | 气动式 | 自动铆螺母专机 |
|---|---|---|---|
| 上料旋入 | 人工放螺母、手动旋拧 | 人工放螺母,气动拉铆 | 振动盘排序送料,自动旋到螺杆 |
| 拉铆退出 | 手动加力,靠臂力 | 气动拉铆,手动反转退螺杆 | 双主轴自动旋入、拉铆、旋出 |
| 单件耗时 | 最长,费劲 | 居中 | 最短,节拍稳 |
| 成型一致性 | 靠工人手感 | 较好,但仍受人工影响 | 拉力行程统一,一致性好 |
| 劳动强度 | 高,容易累 | 一般 | 低,1人看管多台或多工位 |
| 适用产量 | 维修、小批、样机 | 多品种中小批量 | 大批量、专机线、自动产线 |
二、自动专机"自动"在哪
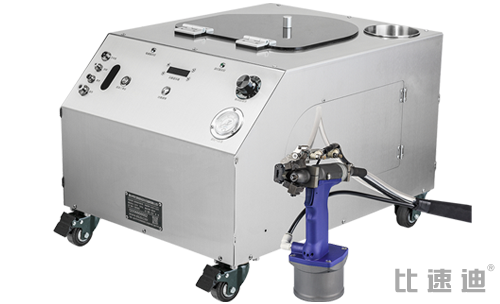
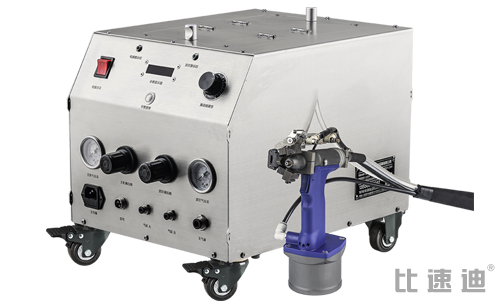
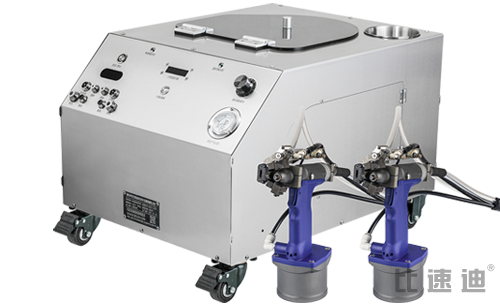
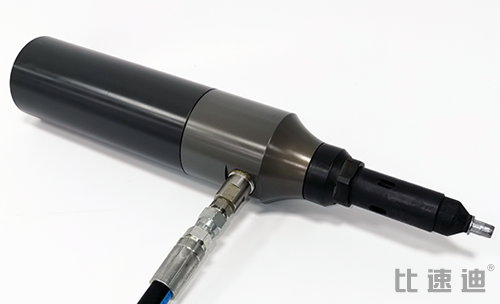
专机由三部分拼成:主机(振动盘或料仓把螺母排序吹出来)、料管、主轴头。关键是双主轴——一个轴把螺母自动旋到螺杆上,拉铆成型后另一个轴带螺杆反转退出。工人只做两件事:把主轴头插进孔、按启动。原来手工取螺母、对螺杆、拧进去、再反转退这一串全没了。上料和对位这些最费时的动作交给机器,比手工最快能省约3倍时间(实际倍数看工件)。
三、哪些信号说明该上专机了
几个该换的信号:一个工件上铆螺母的点很多,工人一天到晚重复拧;旺季招不到人、手动岗留不住;客户要螺纹一致、扭矩可追溯;同规格螺母月耗量大、节拍卡住整条线;打算上机器人或自动专线。反过来要是规格杂、每批就几十件、点又散,气动半自动更灵活。别只比机头价,把人工、返工、节拍损失和设备钱放一块算年账,常见专线2到6个月回本,逻辑见为什么要上非标自动化铆接设备。
四、怎么选、怎么验证
先把螺母规格定死(M3-M12、材质、平头沉头、通孔盲孔)和板厚;再照批量选手动、气动还是专机;第三步寄真实工件和螺母来厂试铆,现场数单钉耗时、单件工时、螺纹通止合格率和连续送料稳不稳——拿数据拍板,别信样本上的标称速度。试机流程见铆接专机可以免费试用吗:来样试机政策(铆螺母专机同样适用)。汽车零部件行业升级案例见新能源汽车零部件铆接案例。
选型问答
区别与选型高频问题
相近规格换螺杆、主轴头和流道就行;规格跨度大要多流道或多台机,选型时把全部规格清单发给厂家评估。
多品种小批量工位可以继续留着,自动专机优先布在点位最多、节拍最紧的专线上,两类并存。
不用。手持自动送料主轴本身就能提效,机器人单元是大批量固定点位的进一步升级,详见铆接专机有哪些类型。
可以,工程师可带手动、气动、自动方案来厂试铆对比,也可预约到惠州制造基地看厂。
不确定选哪代?发规格来算
发来螺母规格与工件年产量,约10分钟出专机方案与报价区间,可来样试机,咨询热线 13556668682。
五、投入产出怎么算不踩坑
值不值别只看机头价,按四项算年账:人工——自动送料把取螺母、拧、退的动作省了,一台通常顶掉约3个铆接工的重复劳动;不良——手工拧的滑牙、漏铆、鼓包不均要返工报废,专机上大幅少;节拍——专机单钉时间稳定,专线产能按节拍倒排就行;管理——招工、培训、人员流动的钱跟着降。四项加总,大批量专线常见2到6个月回本。先拿点位最多的产品试一个月,数据对了再铺其他工位,案例见钣金与不锈钢加工自动化提效。
手持送料主轴到货培训完就能上,基本不动线;固定台或机器人单元要做治具联调,按工件复杂度排期,可赶节假日或分批切,尽量不耽误交货。
相关阅读:自动铆螺母专机用途、原理与常见问题 · 拉铆螺母类型对照 · 自动铆螺母专机
 上一篇