 当前位置:
自动铆钉机_电池盒与结构件铆接专机|新能源汽配按点位节拍改造案例-比速迪
发布时间:2026-08-12 21:25:44 浏览次数:326次 作者:admin
自动铆钉机|新能源主机厂总装线自动化程度很高,但相当多二级零部件供应商的工位仍停留在人工拉铆。下面用一个已脱敏的汽配案例,说明电池盒与结构件工位改用铆接专机之后,节拍和一致性是怎样提上来的。
一、二级供应商工位的铆接瓶颈
电池盒、电池包辅件、座椅骨架以及车身冲压件上的连接点又密又多,对一致性要求苛刻;人工拉铆到了夜班容易漏铆,铆接过程又留不下记录,整车厂体系审核很难通过。加上铝件本身容易变形、还要密封,人工方式越走越难。
二、专机改造前后对照
| 对照项 | 改造之前 | 专机改造后 |
|---|---|---|
| 安全关键点位漏铆 | 人工目检,夜班时有发生 | 逐点计数到位、漏打即报警,最终归零 |
| 单线配置人力 | 4名拉铆操作工 | 2人看机加巡检 |
| 铆接数据记录 | 无留存 | IO对接PLC与MES,逐点位可追溯 |
| 铝件成型质量 | 变形与划伤不稳定 | 专用治具加防划伤压头,一致性显著提升 |
三、密封性能与拉拔力验证
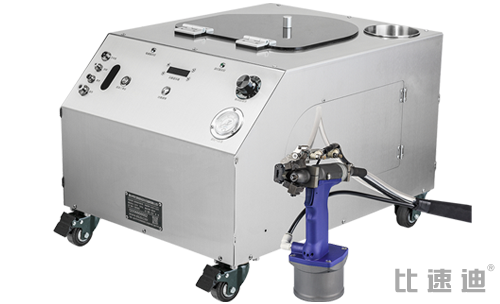
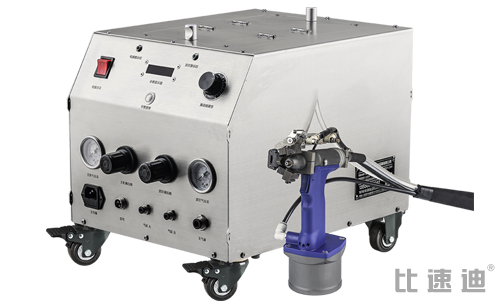
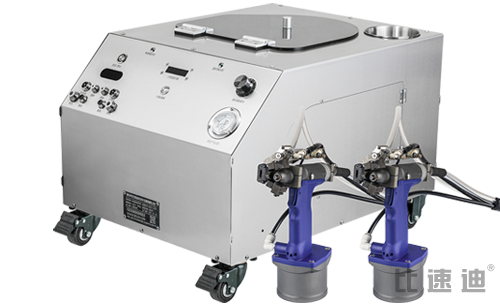
电池盒这一类工件,结构胶、密封圈与拉铆或铆螺母通常组合使用;试机阶段必须按截面与板厚做整体拉拔和密封抽检。量产托盘建议配龙门多轴铆接站,座椅骨架这类长件则用在线计数双主轴机型。详见,详见新能源汽车及零部件铆接。
案例(已脱敏):某新能源汽车零部件厂
该厂上了龙门铆接工作站和在线计数双主轴铆接专机之后,电池盒与座椅骨架上的关键连接点再也没漏过铆,每一个点位的铆接数据都能查得到;原来一条线4个人,现在2个人看机加巡检,人力砍半,还顺利通过了整车厂体系审核,拿到了新订单。
四、给供应商的落地建议
不要一口气全改。先挑审核最严、最关键的那个工位做试点,把样件寄过来试铆,拿到节拍、拉拔力和漏铆数据再分批复制到其他点位,这样风险最小。
专机工程问答
Q1:专机能不能对接整车厂MES?
在线式与龙门专机都开放IO信号和逐点计数数据,可以按客户体系对接PLC或MES,实现防错与追溯。
Q2:电池件密封防水怎么保证?
靠密封铆钉、铆螺母、结构胶加密封圈组合,试机时按电池盒工艺做密封抽检。
全国汽配客户:寄样预约车规级试铆
把电池盒或结构件图纸和紧固件规格发过来,工程师按点位与节拍出专机方案并到厂验证,咨询热线 13556668682。
 上一篇