 当前位置:
自动铆钉机_多品种小批量钣金怎么上专机|台阶式路线
自动铆钉机|多品种小批量、交期紧是钣金常态:机柜门板铝单板轮着上,紧固件规格杂、点位散。这种厂怎么上专机才不浪费,是老板最关心的。下面这条按工件节拍设计的路子被验证过。
多品种小批量上专机先挑固定大批量工位,通用工位留人工。
| 特征 | 推荐 |
|---|---|
| 有专职拉钉/铆螺母工位、2人以上全天作业 | 优先接手持自动送料设备 |
| 标准产品(如标准机柜)批次大、点位固定 | 手持+固定式专机组合 |
| 每批几十件、规格天天换 | 先做规格归并,再接手持设备 |
| 以返修、样机、零散件为主 | 保留气动半自动工具即可 |
二、头一步:按工件归点位,比买专机还紧要
钣金厂上专机卡住人的往往不是机器,而是规格太散:一车间可能十几种钉螺母、每种量不大,换型吃掉节拍。改造第一步是摊开全部产品紧固件清单,相近规格合并(如统一常用M5/M6螺母和两三种钉径),孔位孔径在钣金工艺卡里标准化。归并后,专机流道枪头种类和换型次数大降,回本立刻好看。规格适配见什么规格的铆钉都能用铆接专机吗。
三、第二步:先做固定大批量点位专机
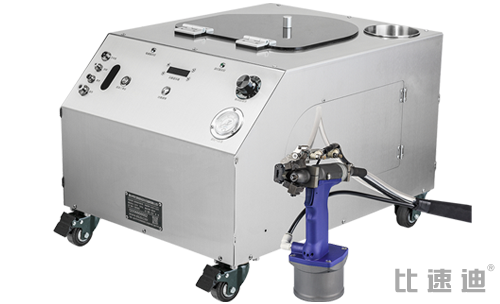
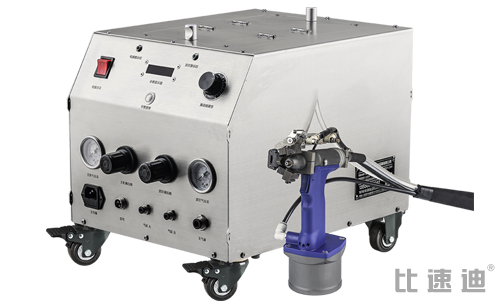
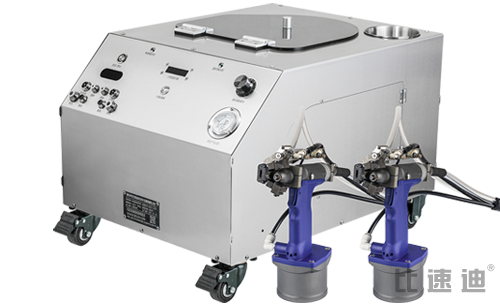
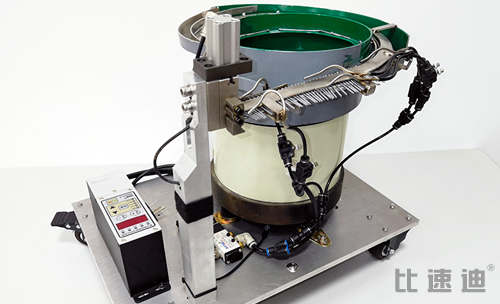
多品种小批量上专机先挑固定大批量工位。手持铆接专机/铆螺母专机设备利用率有确保。抖动盘与送料机构对紧固件尺寸成品一致性有要求,应使用合格供应商的标准铆钉/螺母:抖动盘排序、料管送钉;作业员对准扣动即可,不受工件形状限制,换规格只需替换枪头和流道,它不绑定单一产品,任何工件都能用毛刺变形件会导致卡料,送料机理见铆接专机送钉机理与卡钉处理。
四、第三步:龙门多轴在线式专机
量再大就上在线式或机器人单元。等某几款货订单稳了,按工件结构点位节拍做固定专机;治具定位、点位一次走死归并工件、固定点位、专机固化节拍——台阶式来,每步靠上一步数据。
五、多久回本
年度账四块:工位人工、漏铆返工、节拍产能、管理成本。固定点位专机替掉整线人工,大批量专线两三个月到半年回本。铆接专机价格多少钱一台,添置前的完整核对清单见买铆接专机前必看:采购机型选择汇总。
钣金改造 FAQ
钣金厂专机答疑
压缩流道替换次数。手持自动送料枪不挑工件,重点是把铆钉/螺母规格归并到少数几种,可以。
采购时把全部规格清单提供给工厂评估型号切换方案。替换枪头和流道多数时候很快,具体时间随设备款型不同
手持枪随工件移动,异形和大件反而比专机更适配;规则平面件才权衡固定式方案。
从最忙的一个工位一台起步,跑顺一个月、拿到实际减人数据后再追加,风险点最低。
工厂可进厂,用采购方的实际工件和铆钉做样件,测单钉耗时、卡料率和型号切换时间。
多品类小批,先拿工件试了再决定
发产品类型和紧固件规格清单,帮您做规格归并推荐与专机方案报价,咨询热线 13556668682。
六、设备上线后的管理配套
设备只是基础,钣金厂要拿到稳定收益还需三项管理配套:一是班前巡检和首件确认制度化,气压、送料、枪头状态每班排查,型号切换必做首件;二是紧固件按规格定置管理,料盒标识清楚、合格供应商固定,杜绝毛刺变形件进抖动盘;三是把孔径、孔边距、板厚配套范围写进钣金工艺卡,从激光/数冲工序确保来料一致。运转一两个月后复盘一次:实际省了多少工时、卡料率多少、哪个工位还是瓶颈,再决定第二步是加设备还是上夹具专机。日常设备异常自查见使用与日常维护知识汇总。
专机案例阅读:自动铆螺母专机在钣金加工中的应用 · 铆接专机有哪些类型 · 铆接专机
 上一篇